


Elektrisk modstandssvejset rør, almindeligvis kendt som ERW-rør, er meget udbredt i olie- og gastransmission, vandforsyning, byggeri, konstruktionsteknik og industrielle applikationer. I modsætning til sømløse rør er ERW-rør fremstillet af stålbånd eller spole og formet til en rund form, før de langsgående kanter forbindes af elektrisk modstand eller højfrekvenssvejsning.
At forstå, hvordan ERW-rør er lavet, hjælper købere med at evaluere produktionskapacitet, produktionskvalitet og egnetheden af et rør til en specifik anvendelse. Så hvordan fremstilles ERW stålrør fra stålspiral til færdigt rør?
Hvad er ERW Pipe, og hvordan er det lavet?
ERW-rør er et svejset stålrør fremstillet ved at forme et fladt stålbånd til en cylindrisk form og svejse de tilstødende kanter langs den langsgående søm. I moderne stålrørsværker anvendes højfrekvenssvejsning almindeligvis, fordi det giver stabile svejseforhold og høj produktionseffektivitet.
Den grundlæggende ERW-rørfremstillingsproces kan opsummeres som spoleforberedelse, afvikling, nivellering, strimmelformning, højfrekvenssvejsning, dimensionering, skæring, inspektion og efterbehandling. Hvert trin påvirker dimensionsnøjagtigheden og den endelige kvalitet af det færdige rør.
ERW Pipe vs. Seamless Pipe
Den største forskel er fremstillingsmetoden. Sømløse rør er fremstillet af en solid stålstang, mens ERW rør starter fra flad stålbånd eller spole. ERW-fremstilling giver mulighed for præcis kontrol af udvendig diameter, vægtykkelse og længde, samtidig med at høj produktionseffektivitet opretholdes.
Hvilke materialer bruges til ERW-rør?
Råmaterialet er generelt varmvalset stålspole fremstillet i henhold til den påkrævede stålkvalitet og gældende standard. Afhængigt af applikationen kan ERW-rør leveres i kulstofstål og forskellige kvaliteter specificeret af standarder som API, ASTM, EN, JIS eller andre gældende specifikationer.
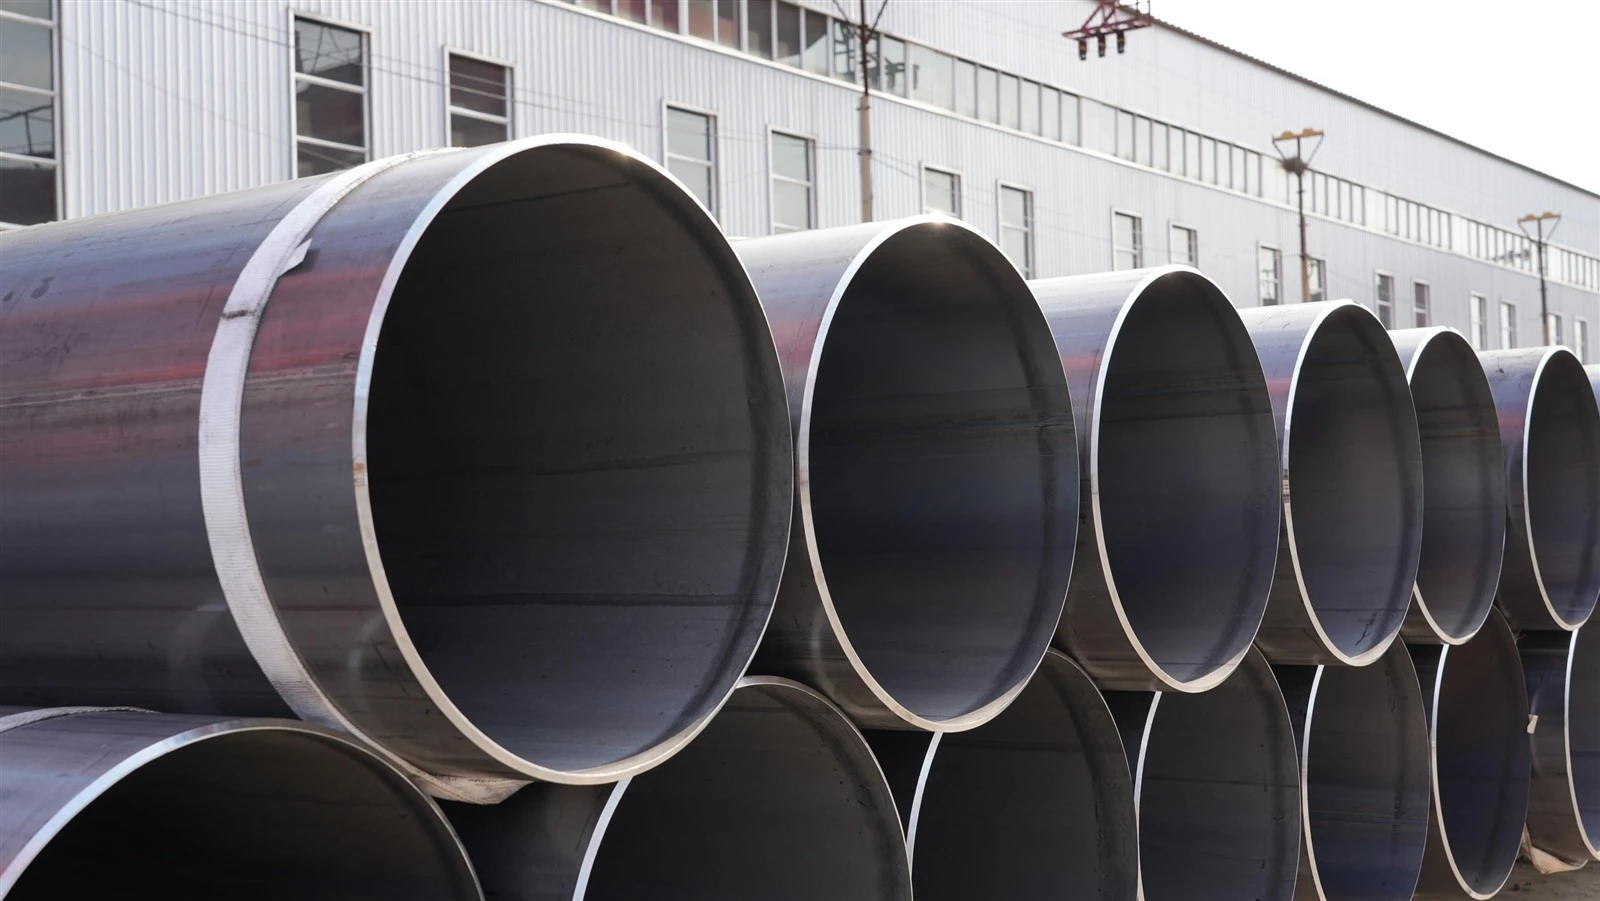
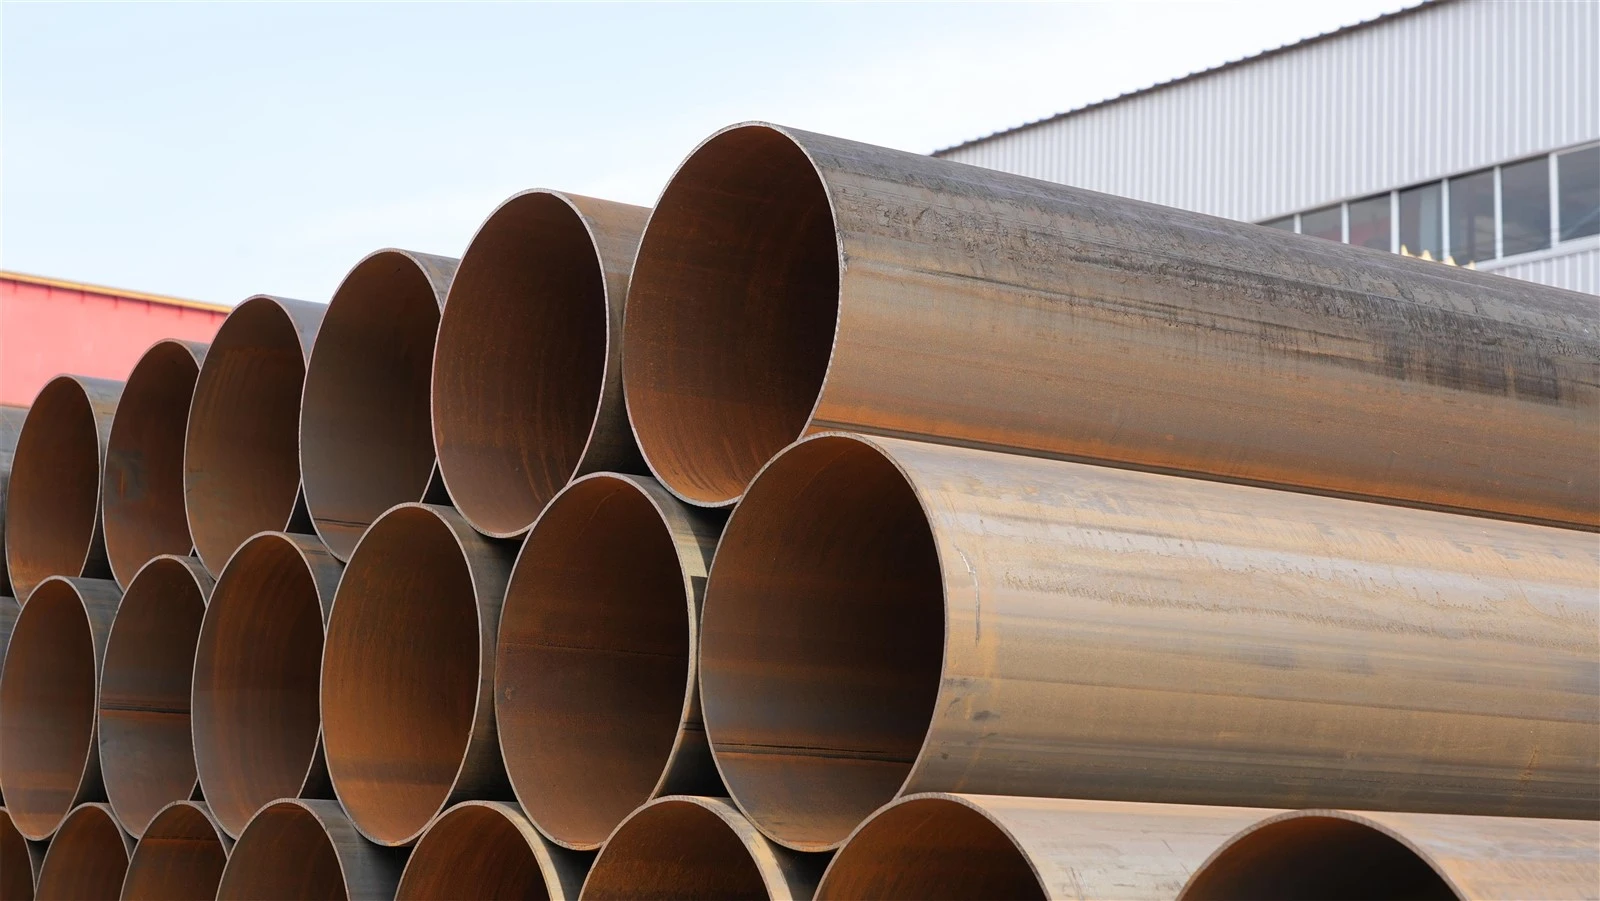
Hvad er de vigtigste trin i ERW-rørfremstillingsprocessen?
Fremstillingsprocessen begynder med nøje udvalgte stålspoler og fortsætter gennem en række kontrollerede form- og svejseoperationer. Hos Huayang Steel Pipe dækker ERW/HFW-produktion en bred vifte af størrelser og specifikationer til forskellige industrielle applikationer.
1. Forberedelse og afvikling af spole
Stålspoler inspiceres og klargøres, før de går ind i produktionslinjen. Spolen bliver derefter læsset på afviklingen, hvor båndet kontinuerligt frigives i møllen.
Det indgående stålbånd skal have passende bredde, tykkelse, overfladetilstand og mekaniske egenskaber i henhold til rørspecifikationen. Korrekt spoleforberedelse giver et stabilt grundlag for efterfølgende formning og svejsning.
2. Nivellering, sammenføjning og kantforberedelse
Efter udrulning passerer strimlen gennem nivelleringsudstyr for at korrigere overdreven krumning og forbedre fladheden. Når kontinuerlig produktion kræver tilslutning af enden af en spole til begyndelsen af en anden, kan der anvendes automatisk eller kontrolleret spolesammenføjningsudstyr.
Strimmelkanterne er også forberedt til at opnå ensartet geometri før formning og svejsning. Kanttilstand er særlig vigtig, fordi de to kanter i sidste ende vil danne den langsgående svejsesøm.
3. Strimledannelse
Den flade stålstrimmel passerer gradvist gennem en række formningsstativer. Disse ruller bøjer gradvist strimlen fra en flad form til en åben cylindrisk sektion.
Formningsprocessen kræver nøjagtig rullejustering og kontrolleret deformation. Overdreven formspænding eller dårlig justering kan påvirke rørets rundhed, dimensioner og kvaliteten af den efterfølgende svejsning.
4. Højfrekvent modstandssvejsning
Når strimmelkanterne er bragt sammen, opvarmer højfrekvent elektrisk strøm de tilstødende kanter til den nødvendige svejsetemperatur. Tryk påføres derefter gennem svejsevalserne for at forbinde kanterne og danne en kontinuerlig langsvejsning.
Svejseparametrene, herunder frekvens, effekt, linjehastighed og tryk, skal kontrolleres i henhold til materialet og rørstørrelsen. Stabil højfrekvenssvejsning er afgørende for at producere en ensartet svejsesøm.
Typiske ERW-rørfremstillingsparametre
| Fremstillingsstadiet | Hovedprocesstyring | Formål |
|---|---|---|
| Forberedelse af spole | Stålkvalitet, bredde, tykkelse, overflade | Sørg for passende råmateriale |
| Nivellering | Strip fladhed | Forbedre formstabiliteten |
| Dannelse | Rullejustering og deformation | Opnå den nødvendige rørform |
| HFW svejsning | Frekvens, kraft, hastighed, tryk | Fremstil en sund langsgående svejsning |
| Dimensionering | Rullejustering og diameterkontrol | Opfyld dimensionskrav |
| Skæring | Længde og skærenøjagtighed | Fremstil specificerede rørlængder |
| Inspektion | NDT og dimensionsinspektion | Bekræft rørkvaliteten |
5. Dimensionering og opretning
Efter svejsning passerer røret gennem dimensioneringsstandere for at opnå den specificerede udvendige diameter og rundhed. Afhængigt af produktionslinje og rørspecifikation kan retteudstyr også bruges til at forbedre det færdige rørs geometri.
Dimensionskontrol på dette trin er vigtig, fordi rørdiameter, vægtykkelse, ovalitet og rethed kan være underlagt strenge krav i den gældende standard eller købsspecifikation.
Hvordan skæres og inspiceres færdige ERW-rør?
Når røret når de nødvendige dimensioner, skæres det i individuelle længder. Flyvende save eller andre automatiske skæresystemer kan bruges til kontinuerlig produktion, så røret kan skæres i den specificerede længde.
Slutfinish og overfladeinspektion
Efter skæring kan rørender undergå afgratning, affasning, gevindskæring eller andre endebehandlinger afhængigt af anvendelsen. Røroverfladen og svejseområdet kontrolleres også for synlige defekter.
Ikke-destruktiv test af ERW-rør
Ikke-destruktiv testning er en vigtig del af ERW-rørkvalitetskontrol. Afhængigt af den gældende standard og kundekrav kan svejseinspektion omfatte ultralydstestning, hvirvelstrømstestning eller andre passende NDT-metoder.
Hydrostatisk test kan også udføres efter behov. Dimensionel inspektion verificerer udvendig diameter, vægtykkelse, længde, rethed og andre specificerede parametre.
Hvordan fremstiller Huayang stålrør ERW-rør?
Huayang Steel Pipe producerer HFW/ERW stålrør ved hjælp af kontrolleret formning, højfrekvent svejsning, dimensionering, inspektion og efterbehandlingsprocesser. Det nuværende produktionsområde for HFW/ERW stålrør erΦ48–660,4 mm i udvendig diameter, 2,0–22 mm i vægtykkelse og 6–27 m i længden.
Fremstillingsprocessen kan tilpasses forskellige stålkvaliteter, standarder, dimensioner og anvendelseskrav. Kvalitetskontrol er implementeret i hele råvareinspektion, produktion, svejsning, NDT, dimensionsinspektion og endelig levering.
Til projekter, der kræver yderligere forarbejdning, kan Huayang Steel Pipe også levere tjenester såsom efterbehandling af rørende og anti-korrosionsbehandling i henhold til projektspecifikationerne.
Hvad er fordelene ved ERW stålrør?
ERW stålrør tilbyder flere praktiske fordele til industrielle og strukturelle applikationer. Dens fremstillingsproces giver høj produktionseffektivitet og ensartet dimensionskontrol, hvilket gør den velegnet til store mængder ordrer.
Den langsgående svejsning fremstilles under kontrollerede forhold, mens moderne inspektionsteknologi giver producenterne mulighed for at overvåge svejsekvalitet og færdige rørdimensioner. ERW-rør kan også fremstilles i en bred vifte af stålkvaliteter, størrelser og længder i henhold til gældende standarder.
For købere gør kombinationen af produktionseffektivitet, dimensionsnøjagtighed og specifikationsfleksibilitet ERW-rør til et almindeligt valg til mange rørledninger og strukturelle applikationer.
Hvor bruges ERW-rør?
ERW stålrør bruges på tværs af en lang række industrier. Almindelige applikationer omfatter olie- og gasrørledninger, vandtransmission, strukturel konstruktion, maskinteknik, industrielle rørledninger og infrastrukturprojekter.
Den passende rørkvalitet, vægtykkelse, diameter og gældende standard afhænger af serviceforholdene. For eksempel kan pipeline-projekter kræve API-specifikationer, mens strukturelle applikationer kan følge ASTM, EN, JIS eller andre strukturelle standarder.
Valg af det korrekte ERW-rør kræver derfor hensyntagen til driftstryk, temperatur, medium, mekaniske krav, korrosionsforhold og gældende projektstandarder.
Hvad skal købere tjekke, når de køber ERW-rør?
Ved indkøb af ERW stålrør bør købere se ud over rørdimensioner og bekræfte den komplette tekniske specifikation. Stålkvaliteten, fremstillingsstandarden, udvendig diameter, vægtykkelse, længde, krav til svejseinspektion, prøvningskrav, slutfinish og overfladebehandling bør alle være klart defineret.
Producentens produktionssortiment og kvalitetskontrolmuligheder bør også matche projektets krav. For internationale projekter kan relevante certificeringer og inspektionsdokumentation give yderligere dokumentation for, at det leverede rør er i overensstemmelse med de specificerede krav.
Oversigt
Fremstilling af ERW-rør er en kontinuerlig proces, der omdanner stålspiral til færdigt svejset stålrør gennem afvikling, nivellering, formning, højfrekvent svejsning, dimensionering, skæring, inspektion og efterbehandling. Blandt disse stadier er nøjagtig formning og stabil højfrekvenssvejsning særlig vigtig for at opnå ensartet svejsekvalitet og dimensionsnøjagtighed.
For globale købere gør forståelsen af ERW-rørfremstillingsprocessen det lettere at vurdere leverandører og vælge rør, der er egnede til specifikke applikationer. Huayang Steel Pipe leverer HFW/ERW stålrør indΦ48–660,4 mm udvendig diameter, 2,0–22 mm vægtykkelse og 6–27 m længde, med produktions- og inspektionsprocesser designet til forskellige internationale standarder og projektkrav.
Læs mere:
Huayang No.4 LSAW Workshop er officielt sat i produktion.
Hvordan garanterer LSAW-stålrørfremstillingsprocessen kvalitet for dit projekt?


